ຈຸດສໍາຄັນຂອງຂະບວນການຜະລິດ
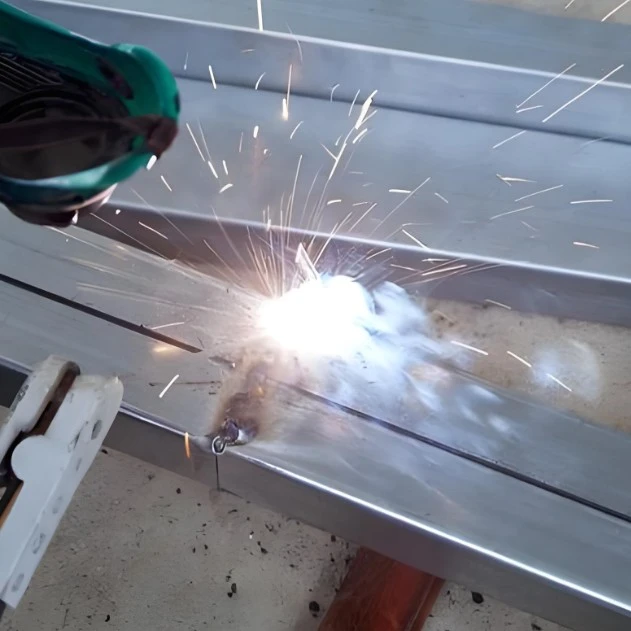
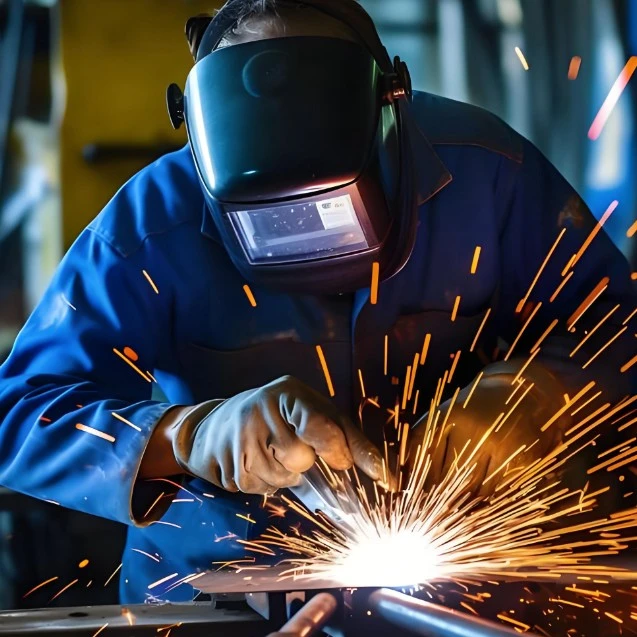
ການປຸງແຕ່ງການເຊື່ອມໂລຫະດ້ວຍລະບົບ Photovoltaic ກວມເອົາຂັ້ນຕອນທີ່ສໍາຄັນເຊັ່ນ: ການເຊື່ອມໂລຫະຫ້ອງດຽວ, ການເຊື່ອມໂລຫະຊຸດ, ການເຄືອບ, ແລະ lamination. ແຕ່ລະຂັ້ນຕອນຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມຕົວກໍານົດການຢ່າງເຂັ້ມງວດເພື່ອຮັບປະກັນຄຸນນະພາບ:
ການເຊື່ອມໂລຫະເຊລດຽວ: ໃຊ້ເຕົາເຫລັກທີ່ມີອຸນຫະພູມຄົງທີ່ເພື່ອເຊື່ອມແຜ່ນຢາງທີ່ເຮັດດ້ວຍກົ່ວໃສ່ກັບເສັ້ນຕາຂ່າຍໄຟຟ້າຫຼັກຂອງເຊວແສງຕາເວັນຢ່າງແນ່ນອນ. ອຸນຫະພູມຫົວເຫລໍກຖືກຄວບຄຸມຢ່າງເຂັ້ມງວດພາຍໃນ 260-280 ° C, ແລະເວລາຂອງການເຊື່ອມໂລຫະຖືກຈໍາກັດພາຍໃນ 3 ວິນາທີເພື່ອຫຼີກເວັ້ນຄວາມເສຍຫາຍຕໍ່ຈຸລັງແສງຕາເວັນເນື່ອງຈາກອຸນຫະພູມສູງ;
ໄລຍະການເຊື່ອມໂລຫະຊຸດ: ເຊື່ອມຕໍ່ຈຸລັງແສງຕາເວັນຫຼາຍອັນໃນຊຸດປີ້ນກັບກັນໂດຍໃຊ້ແຜ່ນ solder. ຄວາມຜິດພາດຊ່ອງຫວ່າງຂອງຈຸລັງຖືກຄວບຄຸມພາຍໃນ± 0.5mm, ແລະຄວາມຮາບພຽງຂອງແຜ່ນ solder ມີຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບການສົ່ງຕໍ່ໃນປະຈຸບັນ;
ຂະບວນການ Laminating: ຊັ້ນວັດສະດຸຕາມລໍາດັບຂອງແກ້ວ tempered, ຮູບເງົາກາວ EVA, ຊຸດ solar cell, ແລະ backsheet (TPT). ຫຼັງຈາກ laminate, ການທົດສອບ EL ແມ່ນດໍາເນີນການເພື່ອລົບລ້າງຂໍ້ບົກພ່ອງເຊັ່ນ: ຮອຍແຕກຂອງຈຸນລະພາກແລະການເຊື່ອມໂລຫະທີ່ບໍ່ສົມບູນ;
ຂັ້ນຕອນຂອງການ Lamination: ໃຊ້ຂະບວນການທີ່ມີຄວາມຮ້ອນສູງແລະຄວາມກົດດັນສູງທີ່ຈະລະລາຍແລະແຂງຂອງຮູບເງົາກາວ EVA, ກອບເປັນຮູບປະກອບການປະທັບຕາ. ອຸນຫະພູມແລະເວລາສູນຍາກາດຕ້ອງໄດ້ຮັບການປັບຢ່າງແນ່ນອນຕາມປະເພດຂອງ EVA ເພື່ອຮັບປະກັນການປະຕິບັດການຜະນຶກ.
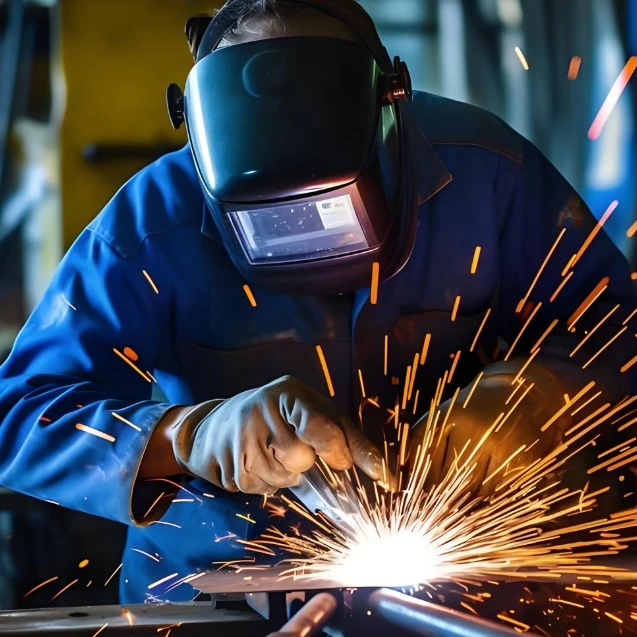
ການຕິດຕັ້ງແລະການເຊື່ອມຕໍ່ສະເພາະ
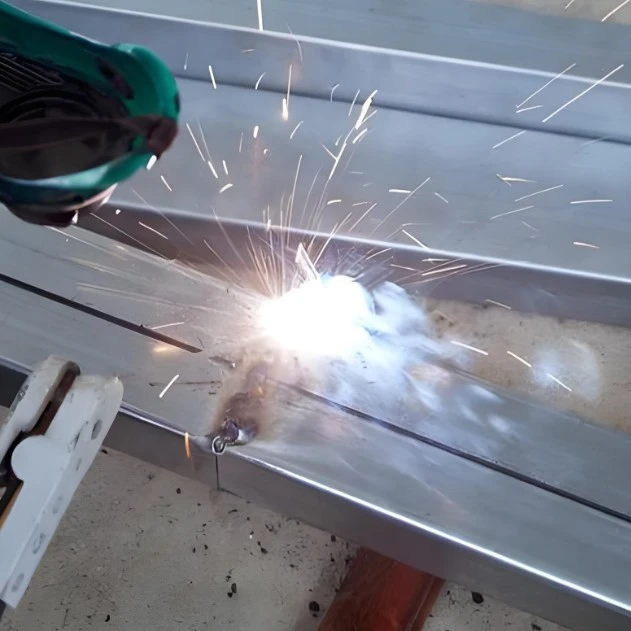
ຫຼັງຈາກການປຸງແຕ່ງການເຊື່ອມໂລຫະ photovoltaic, ການຕິດຕັ້ງແລະການເຊື່ອມຕໍ່ຂອງອົງປະກອບຕ້ອງປະຕິບັດຕາມມາດຕະຖານມາດຕະຖານຢ່າງເຂັ້ມງວດເພື່ອຮັບປະກັນການເຮັດວຽກທີ່ຫມັ້ນຄົງຂອງລະບົບ:
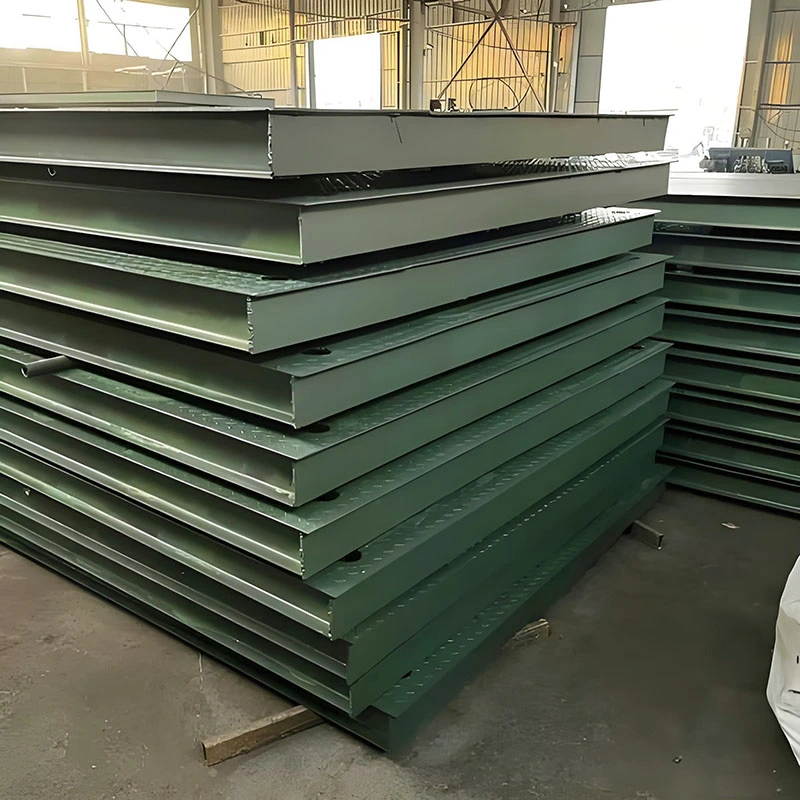
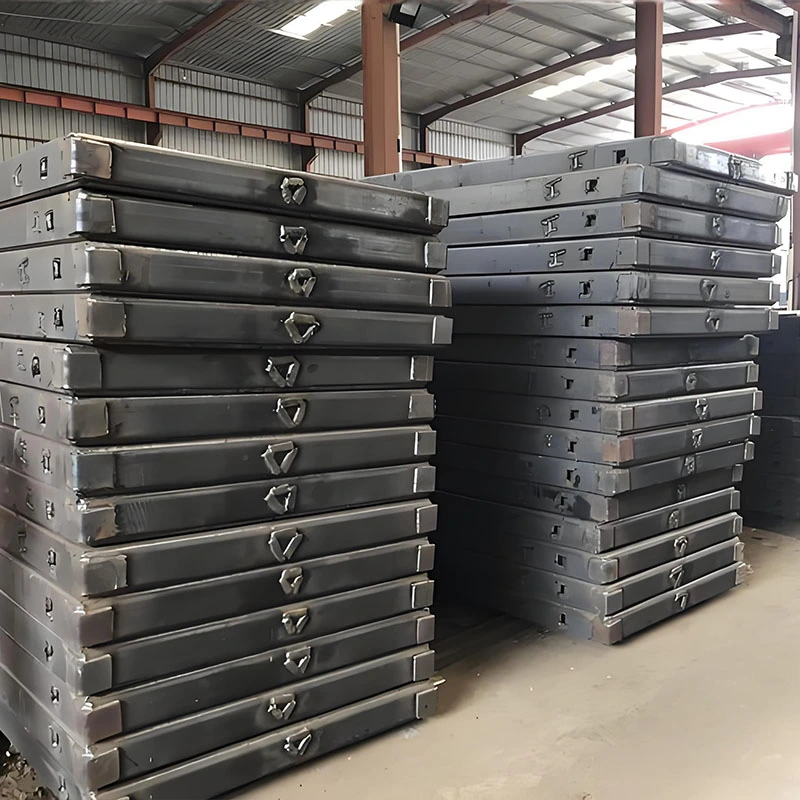
1. ການສ້ອມແຊມ railing: ສໍາລັບການຕິດຕັ້ງນອກ, ເຫຼັກ galvanized ອາບນ້ໍາຮ້ອນຫຼື rails ໂລຫະປະສົມອາລູມິນຽມແມ່ນຕ້ອງການ. ພວກມັນຖືກສ້ອມແຊມໂດຍໃຊ້ bolts ຫຼື clamps, ມີຄວາມຜິດພາດໃນການຕິດຕັ້ງ ≤ 2mm ແລະ deviation diagonal ຂອງ < 4mm;
2. ການເຊື່ອມຕໍ່ອົງປະກອບ: MC4 photovoltaic connectors ຖືກນໍາໃຊ້ສໍາລັບການເຊື່ອມຕໍ່ລະຫວ່າງອົງປະກອບ. ເມື່ອໃສ່ຂົ້ວບວກແລະລົບ, ສຽງ "ຄລິກ" ຄວນໄດ້ຍິນເພື່ອຢືນຢັນຄວາມແຫນ້ນຫນາ. ລັດສະໝີໂຄ້ງສາຍຄວນບໍ່ໜ້ອຍກວ່າ 48 ມມ ເພື່ອຫຼີກລ່ຽງຄວາມເກົ່າແກ່ຂອງ insulation ເນື່ອງຈາກການຖືກແສງແດດໂດຍກົງ;
3. ການເຊື່ອມໂລຫະປ່ອງ Junction: ກ່ອນທີ່ຈະເຊື່ອມ diode bypass ແລະ tape ການເຊື່ອມໂລຫະ, preheating infrared ແມ່ນຈໍາເປັນ. ອຸນຫະພູມ preheating ຄວນໄດ້ຮັບການຄວບຄຸມຢູ່ທີ່ 120-150 ℃, ອຸນຫະພູມທາດເຫຼັກ soldering ຄວນຫຼຸດລົງເປັນ 240-260 ℃, ແລະເວລາການເຊື່ອມໂລຫະຄວນຈະສັ້ນລົງພາຍໃນ 2 ວິນາທີເພື່ອປ້ອງກັນຄວາມເສຍຫາຍຄວາມຮ້ອນຂອງ diode;
4. ການກວດກາຜະລິດຕະພັນສໍາເລັດຮູບ: ຫຼັງຈາກການເຊື່ອມໂລຫະ, ການດໍາເນີນການແລະການທົດສອບຄວາມຕ້ານທານຕ່ໍາເພື່ອຮັບປະກັນການຕໍ່ຕ້ານການເຊື່ອມຕໍ່ແມ່ນ <0.5mΩ. ໃນເວລາດຽວກັນ, ໃຊ້ການຖ່າຍຮູບ X-ray ເພື່ອກວດເບິ່ງອັດຕາ void ພາຍໃນຂອງຂໍ້ຕໍ່ solder, ຮັບປະກັນຄຸນນະພາບການເຊື່ອມໂລຫະຢ່າງສົມບູນ.
ຖາມ-ຕອບ
1. ຄໍາຖາມ: ໃນລະຫວ່າງການປະມວນຜົນການເຊື່ອມໂລຫະ Photovoltaic, ອຸນຫະພູມສູງສາມາດທໍາລາຍຈຸລັງຫມໍ້ໄຟໄດ້ຢ່າງງ່າຍດາຍ. ວິທີການຫຼີກເວັ້ນການນີ້?
ຄໍາຕອບ: ນີ້ສາມາດບັນລຸໄດ້ໂດຍການຄວບຄຸມທີ່ຊັດເຈນຂອງຕົວກໍານົດການຂະບວນການ. ອຸນຫະພູມຂອງທາດເຫຼັກ soldering ສໍາລັບຈຸລັງດຽວແມ່ນຈໍາກັດ 260-280 ℃ແລະໃຊ້ເວລາບໍ່ເກີນ 3 ວິນາທີ. ອຸນຫະພູມຂອງທາດເຫຼັກ soldering ສໍາລັບກ່ອງເຊື່ອມຕໍ່ແມ່ນຫຼຸດລົງເຖິງ 240-260 ℃ແລະໃຊ້ເວລາບໍ່ເກີນ 2 ວິນາທີ. ໃນເວລາດຽວກັນ, ອຸປະກອນຄວບຄຸມອຸນຫະພູມແບບມືອາຊີບແມ່ນໃຊ້ສໍາລັບການກວດສອບໃນເວລາທີ່ແທ້ຈິງເພື່ອຫຼີກເວັ້ນການ overheating ທ້ອງຖິ່ນ.
2. ຄໍາຖາມ: ສິ່ງທີ່ຄວນເຮັດຖ້າຫາກວ່າຄວາມຕ້ານທານການເຊື່ອມຕໍ່ຂອງອົງປະກອບການເຊື່ອມໂລຫະແມ່ນສູງເກີນໄປ?
ຄໍາຕອບ: ທໍາອິດ, ກວດເບິ່ງການຍຶດຕິດຂອງ tape soldering ກັບສາຍຕາຂ່າຍໄຟຟ້າຕົ້ນຕໍຂອງຫມໍ້ໄຟເພື່ອຮັບປະກັນບໍ່ມີການ soldering ທີ່ບໍ່ຖືກຕ້ອງ. ອັນທີສອງ, ປັບອຸນຫະພູມການເຊື່ອມໂລຫະແລະຕົວກໍານົດການເວລາເພື່ອຮັບປະກັນວ່າ tape soldering ແລະຫມໍ້ໄຟແມ່ນປະສົມປະສານຢ່າງເຕັມສ່ວນ. ສຸດທ້າຍ, ປະຕິບັດການທົດສອບຄວາມຕ້ານທານຕ່ໍາຢ່າງເຂັ້ມງວດຫຼັງຈາກການເຊື່ອມໂລຫະແລະເຮັດໃຫມ່ຜະລິດຕະພັນຂອງ不合格ທັນທີ.
3. ຄໍາຖາມ: ພື້ນທີ່ການເຊື່ອມໂລຫະຂອງອົງປະກອບ photovoltaic ກາງແຈ້ງແມ່ນມີຄວາມສ່ຽງທີ່ຈະແກ່. ວິທີການຮັບປະກັນຄວາມທົນທານ?
ຄໍາຕອບ: ແຜ່ນຮອງແມ່ນເຮັດດ້ວຍເຫຼັກ galvanized ອາບນ້ໍາຮ້ອນຫຼືໂລຫະປະສົມອາລູມິນຽມເພື່ອເພີ່ມຄວາມສາມາດໃນການຕ້ານການກັດກ່ອນ. ສາຍເຄເບີ້ນຫຼີກເວັ້ນແສງແດດໂດຍກົງແລະຮັບປະກັນລັດສະໝີທີ່ໂຄ້ງພຽງພໍ. ກ່ອງເຊື່ອມຕໍ່ຖືກປະທັບຕາດີ. ຈາກລາຍລະອຽດທັງວັດສະດຸແລະການຕິດຕັ້ງ, ພື້ນທີ່ເຊື່ອມແມ່ນຮັບປະກັນຄວາມຫມັ້ນຄົງໃນເວລາດົນນານ.
4. ຄໍາຖາມ: ວິທີການປັບຕົວກໍານົດໃນໄລຍະຂັ້ນຕອນຂອງການ lamination ສໍາລັບປະເພດທີ່ແຕກຕ່າງກັນຂອງຮູບເງົາກາວ EVA?
ຄໍາຕອບ: ອຸນຫະພູມ lamination ແລະເວລາ vacuuming ຈໍາເປັນຕ້ອງໄດ້ປັບທີ່ຊັດເຈນຕາມຈຸດ melting ແລະດັດຊະນີ melting ຂອງຮູບເງົາກາວ EVA ເພື່ອຮັບປະກັນວ່າຮູບເງົາກາວ EVA ແມ່ນ melted ຢ່າງເຕັມສ່ວນແລະແຂງ, ປະກອບເປັນໂຄງສ້າງຜະນຶກເຂົ້າກັນໄດ້ແຫນ້ນ. ຕົວກໍານົດການສະເພາະສາມາດໄດ້ຮັບການປັບແຕ່ງໂດຍທີມງານວິຊາການມືອາຊີບໂດຍອີງໃສ່ຮູບແບບຂອງຮູບເງົາກາວ.
Shenghui ໂລຫະເອົາ "ເຄື່ອງຫັດຖະກໍາທີ່ຊັດເຈນແລະຄຸນນະພາບທີ່ຫມັ້ນຄົງ" ເປັນການແຂ່ງຂັນຫຼັກຂອງມັນ. ດ້ວຍປະສົບການທີ່ສະສົມຫຼາຍປີໃນການປຸງແຕ່ງການເຊື່ອມໂລຫະ photovoltaic, ມັນໄດ້ສະຫນອງການບໍລິການປຸງແຕ່ງທີ່ຫມັ້ນຄົງແລະເຊື່ອຖືໄດ້ສໍາລັບໂຄງການພະລັງງານ photovoltaic ຫຼາຍ, ແລະໄດ້ຮັບຊື່ສຽງໃນອຸດສາຫະກໍາ. ພວກເຮົາສາມາດປັບແຕ່ງຂະບວນການເຊື່ອມໂລຫະໄດ້ຢ່າງຖືກຕ້ອງຕາມເງື່ອນໄຂແລະຄວາມຕ້ອງການວັດສະດຸຂອງໂມດູນ photovoltaic, ແລະສະຫນັບສະຫນູນຂະບວນການທັງຫມົດຈາກການຜະລິດແບບ batch ຂະຫນາດນ້ອຍໄປສູ່ການຜະລິດຂະຫນາດໃຫຍ່. ພວກເຮົາສະຫນອງລາຍການລາຄາລະອຽດແລະວົງຢືມສໍາລັບການສະຫນັບສະຫນູນ. ພວກເຮົາແມ່ນໜຶ່ງໃນຍີ່ຫໍ້ການປຸງແຕ່ງການເຊື່ອມໂລຫະ Photovoltaic ທີ່ເຊື່ອຖືໄດ້ທົ່ວໂລກ, ສືບຕໍ່ສົ່ງຜົນການປຸງແຕ່ງທີ່ໜ້າເຊື່ອຖືທີ່ຜະລິດໃນປະເທດຈີນຢ່າງຕໍ່ເນື່ອງ.
Hot Tags: ການປຸງແຕ່ງການເຊື່ອມໂລຫະ Photovoltaic, ຜູ້ສະຫນອງ, ຜູ້ຜະລິດ
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик